Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Transformatör İmalatının Üç Adımı: Sarma, Montaj ve Testin Arkasındaki Hikaye
Modern güç sistemlerinin büyük şemasında transformatörler, güç şebekesinin "kalbi" olarak bilinir. Trafo merkezlerinde, sanayi parklarında veya şehir köşelerinde sessizce durur ancak gerilim dönüşümü, güç iletimi ve elektriksel izolasyon gibi temel görevleri üstlenir. Modern toplumun işleyişini sürdüren görünmez can damarıdır. Ancak çok az kişi bu ağır "kalbin" sıfırdan doğuş sürecinin basit bir endüstriyel montaj hattı operasyonu olmadığını, hassas fizik, malzeme bilimi ve ileri düzey el işçiliğini birleştiren uzun bir yolculuk olduğunu biliyor. Bu görünmez üretim hattında her bir transformatörün ortaya çıkışı, sayısız mühendisin bilgeliğini ve ustaların terini temsil ediyor. Tasarım çizimlerinin tekrar tekrar değerlendirilmesinden bitmiş ürün teslimatının nihai kabulüne kadar tüm üretim süreci birbirine kenetlenen üç temel hareket halinde özetlenebilir: "sarma, kurulum ve test etme." Görünüşte basit olan bu üç kelimenin arkasında, milimetrik hassasiyetin nihai arayışı ve güç güvenliğine onlarca yıldır sessiz bir bağlılık yatıyor.
Birinci Bölüm: Sarma - transformatörün "sinirinin" doğuşu
Transformatörü insan vücuduyla karşılaştırırsak, sargılar onun "sinir ağıdır". Bu adım, tüm üretim sürecinin ruhudur ve transformatörün gelecekteki performansını ve ömrünü belirler.
Sabit sıcaklık ve nem oranına sahip arıtma atölyesinde teknik çalışanlar devasa bobin sarma makinelerini çalıştırıyor. Ellerindeki hammadde sıradan bakır teller değil, yassı bakır teller veya özel izolasyonlu folyo bantlardır. Her bir sarım katmanı, teller arasına yüksek mukavemetli yalıtım kağıdı veya yalıtım filmi yerleştirilmesini gerektirir; bu, "sinirlere" yönelik güçlü "koruyucu giysi" katmanlarının giyilmesine benzer.
Sarma: Elektromanyetik dönüşümün hassas örgüsü
Sarma işleminin temel sırrı "sıkı, eşit ve hassas"tır:
- "Sıkı": Bobinin her dönüşü, herhangi bir boşluk bırakmadan sıkıca oturmalıdır; bu, gelecekteki güç dönüşüm verimliliğini doğrudan etkiler.
- "Eşit": Yalıtım malzemelerinin dağılımı kesinlikle eşit olmalıdır. Herhangi bir zayıflık, gelecekteki arızanın gizli tehlikesi haline gelebilir.
- "Doğru": Sargının geometrik boyutu ve sarım sayısı milimetre ve onda biri kadar doğru olmalıdır
Transformatörün bobin sargısı, elektromanyetik enerji dönüşümünün mutlak çekirdeği ve ekipmanın performansını belirleyen "ruh" dur. Sarma işleminin kalitesi, transformatörün elektriksel performansını, kısa devre direncini, uzun vadeli çalışma güvenilirliğini ve ömrünü doğrudan belirler. Bu kesinlikle basit bir "sarma" eylemi değil, elektromanyetik fiziksel özelliklere sahip derinlemesine bir oyundur. Bu, zanaatkarın sabrının ve becerilerinin çifte sınavıdır.
Geniş sarım atölyesine doğru yürürken devasa sarma makinesi, alçak uğultu sesinin ortasında yavaşça dönüyor. Yüksek saflıkta bakır teller, hassas yalıtım iskeleti üzerine düzenli bir şekilde katman katman istiflenir. Yüksek frekanslı veya özel transformatörler için proses gereksinimleri daha katıdır. Yüksek frekanslı akım altında "cilt etkisi" ve "yakınlık etkisi"nin üstesinden gelmek için (yani akım iletkenin yüzeyine doğru akar, bu da direncin ve ısınmanın artmasına neden olur), ustaların sıklıkla birden fazla filament teli tarafından bükülmüş Litz teli kullanması veya iletkenin fiziksel kalınlığını sıkı bir şekilde kontrol etmesi gerekir. Sarma işlemi sırasında gerilim kontrolü en büyük önceliktir: gerilim çok yüksekse teli inceltir ve hatta yüzeyindeki yalıtkan boya filmini tahrip eder; gerilim çok küçükse, bobin gevşeyecek ve deforme olacaktır, bu sadece ısıl iletkenlik verimliliğini etkilemekle kalmayacak, aynı zamanda elektromanyetik kuvvetin etkisi altında mekanik mukavemetin azalmasına da yol açacaktır.
Sızıntı endüktansını azaltmak ve daha iyi manyetik bağlantı verimliliği elde etmek için, modern transformatörler sıklıkla "aralıklı sarma yöntemi" veya "sandviç sarma yöntemi" kullanır; yani, birincil sargı ikiye bölünür ve ikincil sargı akıllıca ortada sıkıştırılır. Ek olarak, yüksek frekanslı ortak mod gürültüsünün çevresel ekipmanlara girişimini bastırmak amacıyla, girişim akımını güvenli bir şekilde topraklama kablosuna geri yönlendirmek için bazen birincil ve ikincil taraflar arasına bir bakır folyo koruyucu katman eklenir. Her katman sarıldıktan sonra, yalnızca katmanlar arasında fiziksel bir izolasyon değil aynı zamanda elektrik yalıtımı için önemli bir savunma hattı olan yüksek sıcaklığa dayanıklı poliimid bant veya DMD kompozit yalıtım kağıdının döşenmesi gerekir. Tıpkı büyük zanaatkar Zhang Guoyun gibi, UHV dönüştürücü transformatöründe binlerce hassas lehim bağlantısı ve onbinlerce metre tel ile karşı karşıya kaldığında, onlarca ton ağırlığındaki bobinin geometrik toleransını artı veya eksi 1 mm dahilinde doğru bir şekilde kontrol etmek için bir çift yetenekli ele ve özel bir deri çekicine güvenmek zorundadır. Bu yalnızca fiziksel güce yönelik aşırı bir meydan okuma değil, aynı zamanda "yaratıcılık" kelimesinin nihai yorumudur.
İkinci Bölüm: Montaj - Transformatörün "Gövdesi ve Kemiklerinin" Oluşturulması
Eğer sargı transformatöre "sinirlerini" veriyorsa, montaj onun "gövdesini ve kemiklerini" yaratacaktır. Bu işlem çekirdeği, sargıları ve diğer bileşenleri organik bir bütün halinde birleştirir.
- Çekirdek düzeneği:Transformatörün çekirdeği kağıt kadar ince istiflenmiş silikon çelik levhalardan oluşur. Bu silikon çelik levhaların yüzeyi, girdap akımı kayıplarını azaltmak için özel bir yalıtım kaplamasıyla kaplanmıştır. İşçiler binlerce silikon çelik levhayı tıpkı bir yapboz gibi istifliyor. Her parça doğru yönde olmalı ve sıkı bağlantılara sahip olmalıdır. Tamamlandıktan sonra, demir çekirdeğin sıkı olmasını ve boşluk kalmamasını sağlamak için onlarca tonluk basınç uygulayan devasa bir hidrolik cihaz kullanılıyor.
- Sarma tertibatı:Sarılmış bobini dikkatlice demir çekirdekli kolonun üzerine yerleştirin. Bu işlem, hassas kaldırma teknikleri ve kapsamlı deneyim gerektirir çünkü sargı yalıtımı son derece kırılgandır ve herhangi bir çizik, gelecekteki işlemlerde kısa devreye neden olabilir.
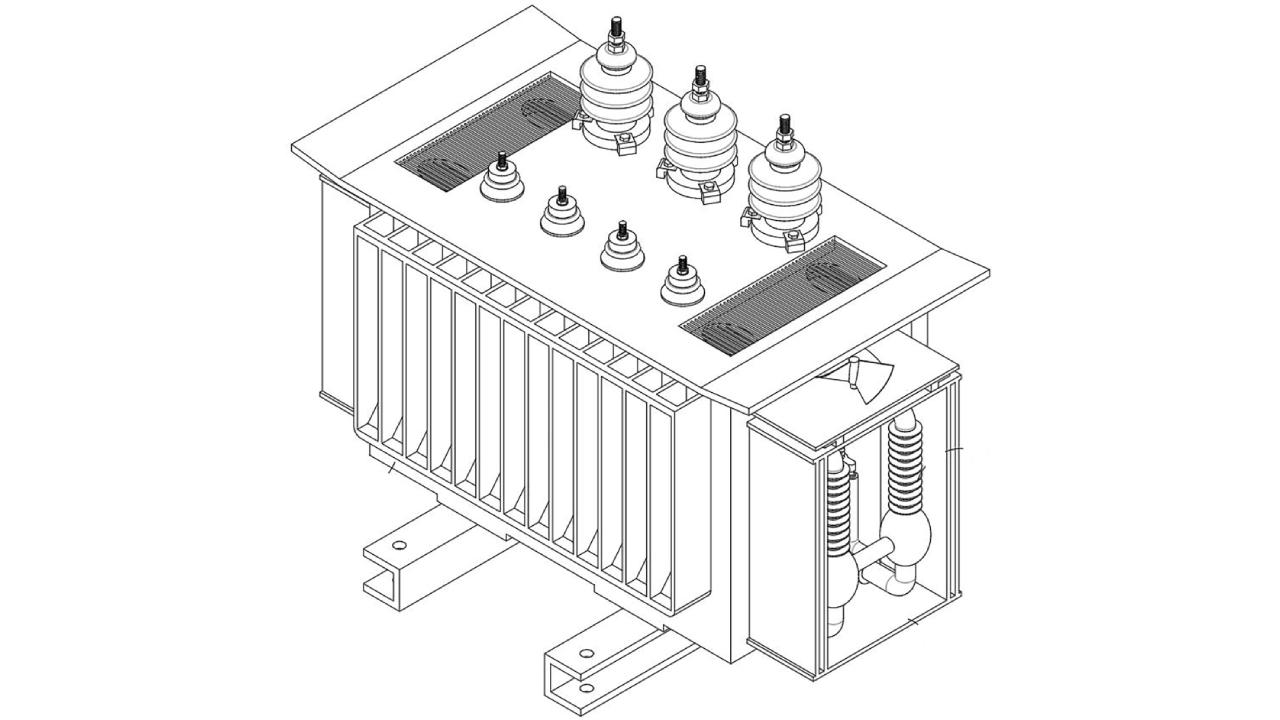
- Yağ deposu ve aksesuarların kurulumu:Yağa batırılmış transformatörler için bir sonraki adım, yağ deposunun kaynaklanması ve montajıdır. Yağ deposu sadece bir kap değil aynı zamanda transformatörün "radyatörüdür". Modern transformatör yağ tankları, transformatör yağının verimli bir şekilde dolaşmasını ve ısıyı dağıtmasını yönlendirebilen karmaşık yağ geçişleri ile tasarlanmıştır. Son olarak burçlar, yağ genleşme kabı, soğutma cihazı ve koruyucu röleler gibi çeşitli aksesuarları takın.
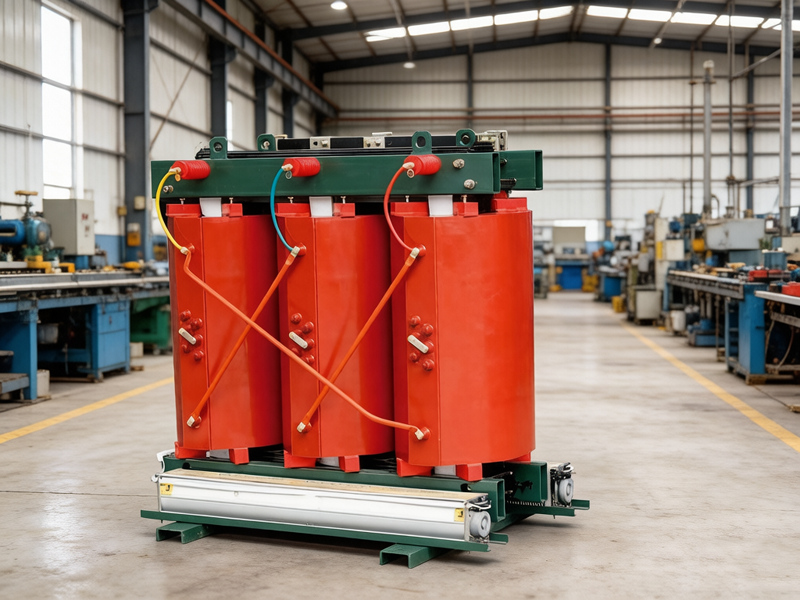
Montaj tamamlandıktan sonra transformatör çok önemli bir "vaftiz" olan yalıtım işleminden geçirilecektir. Kuru tip transformatörler için epoksi reçine vakumlu döküm veya yağa batırılmış transformatörler için vakumlu basınç emdirme (VPI) olsun, temel amaç, bobinlerin içindeki nemi ve hava kabarcıklarını tamamen ortadan kaldırmaktır. Yüksek vakumlu ortamda izolasyon boyası veya trafo yağı en küçük boşluğa bile nüfuz ederek sertleştikten sonra güçlü ve yoğun bir koruyucu tabaka oluşturabilir. Bu sadece ekipmanın termal iletkenliğini büyük ölçüde arttırmakla ve dahili ısıyı yüzeye verimli bir şekilde iletmekle kalmaz, aynı zamanda dışarıdan nemi ve oksijeni etkili bir şekilde izole eder, uzun süreli çalışma sırasında yalıtım malzemelerinin eskimesini ve bozulmasını önler ve transformatörün onlarca yıllık hizmet süresi boyunca kaya gibi sağlam olmasını sağlar.
Montaj atölyesi müdürü şunları söyledi: "Montaj süreci hem fiziksel gücün hem de zihinsel gücün bir sınavıdır. Orta boy bir transformatörün gövdesi onlarca ton ağırlığındadır ancak çalışma hassasiyeti gereksinimlerimiz milimetre seviyelerine ulaşmaktadır. Özellikle sargılar demir çekirdeğe yerleştirildiğinde, hem güç hem de hassasiyet gerektiren duyguyu sıradan insanların anlaması zordur."
Üçüncü Bölüm: Testler – Trafoya “Sağlık Sertifikası” Verilmesi
İlk iki adımdan sonra bir transformatör şekillenmeye başlamıştır ancak onun "sağlıklı ve kaliteli" olup olmadığı ve onlarca yıl boyunca istikrarlı bir şekilde çalışabileceği sıkı testlerle doğrulanmalıdır. Bu aşama, transformatörün kapsamlı bir fiziki muayenesi ve "sağlık sertifikası" verilmesi olarak değerlendirilebilir.
Transformatör en sonunda montaj hattından çıktığında ve görünümü şekillenmeye başladığında aslında "bitmiş" sayılmaz. Kullanıcılara teslim edilmeden ve elektrik şebekesine bağlanmadan önce, bir dizi neredeyse acımasız simülasyon testinden geçmesi gerekiyor. Bu, üretimin "üç adımı" olan testin son bölümüdür. Bu bağlantı, ürün kalitesinin önündeki son engeldir ve tasarım teorisinin en doğrudan doğrulanmasıdır.
Rutin testler temel bir fiziksel muayenedir:
- Dönüşüm oranı ve polarite testi: transformatörün doğru voltajı "değiştirip değiştiremeyeceğini" doğrulayın
- DC direnç testi: Sargı içinde kopuk teller ve zayıf temaslar gibi "gizli kusurların" olup olmadığını kontrol edin.
- Yalıtım direnci testi: Transformatörün "yalıtım sisteminin" sağlığının değerlendirilmesi
- Yüksüz ve yük testleri: Transformatörün "enerji tüketim seviyesini" ve "çalışma verimliliğini" ölçün
Özel testler derinlemesine CT taramalarıdır:
+ İndüksiyon dayanım gerilimi ve kısmi deşarj testi: Bu en kritik testlerden biridir. Nominal gerilimden birkaç kat daha yüksek olması durumunda, onlarca dakika sürer ve aynı zamanda transformatör içinde "cızırtılı" bir kısmi deşarj sesi olup olmadığını "izlemek" için hassas bir sensör kullanılır. Herhangi bir anormal deşarj sinyali, yalıtım sisteminde gizli bir tehlike olduğu anlamına gelir
+ Yıldırım etkisi ve çalışma etkisi testi: "basınç direncini" test etmek için doğal yıldırım çarpmalarının ve enerji nakil hatları şebekesi arızalarının transformatör üzerindeki etkisini simüle edin
+ Sıcaklık artış testi: Transformatörün uzun süre nominal yük altında çalışmasına izin verin ve en ağır koşullar altında "aşırı ısınmadığından" emin olmak için her parçanın sıcaklığını ölçün.
Üç adımın ardındaki ortak dil: yalınlık ve yaratıcılık
Tüm "sarma, montaj ve test" süreci boyunca modern endüstrinin yalın yönetimi ve geleneksel üretimin ustalığı vardır.
Günümüzün transformatör fabrikasında her prosesin standart bir çalışma talimatı vardır ve her önemli parametre gerçek zamanlı olarak kaydedilip MES'e (Üretim Yürütme Sistemi) yüklenerek tam proses izlenebilirliği sağlanır. Transformatörün üzerindeki QR kodunu tarayarak, silikon çelik levhaların kullanıldığı, bobinlerin kim tarafından sarıldığı ve test sırasındaki her veri noktasını içeren "tam yaşam döngüsü profilini" görebilirsiniz.
Ancak aynı zamanda eski ustaların deneyim ve yargılarının yeri hâlâ doldurulamaz. Sarma sırasındaki his, montaj sırasındaki mekansal karar ve test anormalliklerinin nedenlerinin analizi. Tamamen kodlanamayan bu "örtük bilgiler" hala yüksek kaliteli transformatörler üretmenin anahtarıdır.
Atölyeden ızgaraya
"Sarım, montaj ve test" olmak üzere üç adımı tamamlayan ve tüm testlerden geçen transformatörler, özenle temizlenecek, boyanacak ve paketlenerek ülkenin her yerine ve hatta yurt dışına gönderilmeye hazır hale getirilecek. Trafo merkezine yerleşecekler, elektrik şebekesine bağlanacaklar ve onlarca yıl boyunca sessizce korunmaya başlayacaklar.
İstikrarlı ve güvenilir elektriğin tadını çıkardığımızda, çok az kişi elektriğin her kilovatsaatlik sorunsuz "yolculuğunun" transformatör üretim atölyesindeki o hassas ve titiz süreçlerle başladığını düşünür. Sarma, kurulum ve test - bu üç basit kelimenin arkasında sayısız proses detayının birikmesi, hassas üretim ve titiz testlerin birleşimi ve transformatör üreticilerinin kuşaklar boyu kalitenin devamlılığı yatmaktadır.
Elektriğe bağımlılığın arttığı bu dönemde, transformatör üretiminin "üç adımlı süreci", daha akıllı ve yeşil yeni unsurları birleştirerek gelişmeye devam edecek, ancak hassasiyet, güvenilirlik ve emniyete yönelik temel arayış asla değişmeyecek. Çünkü her transformatör sadece akım ve gerilimi değil aynı zamanda modern toplumun ışığını ve gücünü de taşır.
Alakalı haberler
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
bana mesaj bırak
yeni ürünler
Haber Önerileri